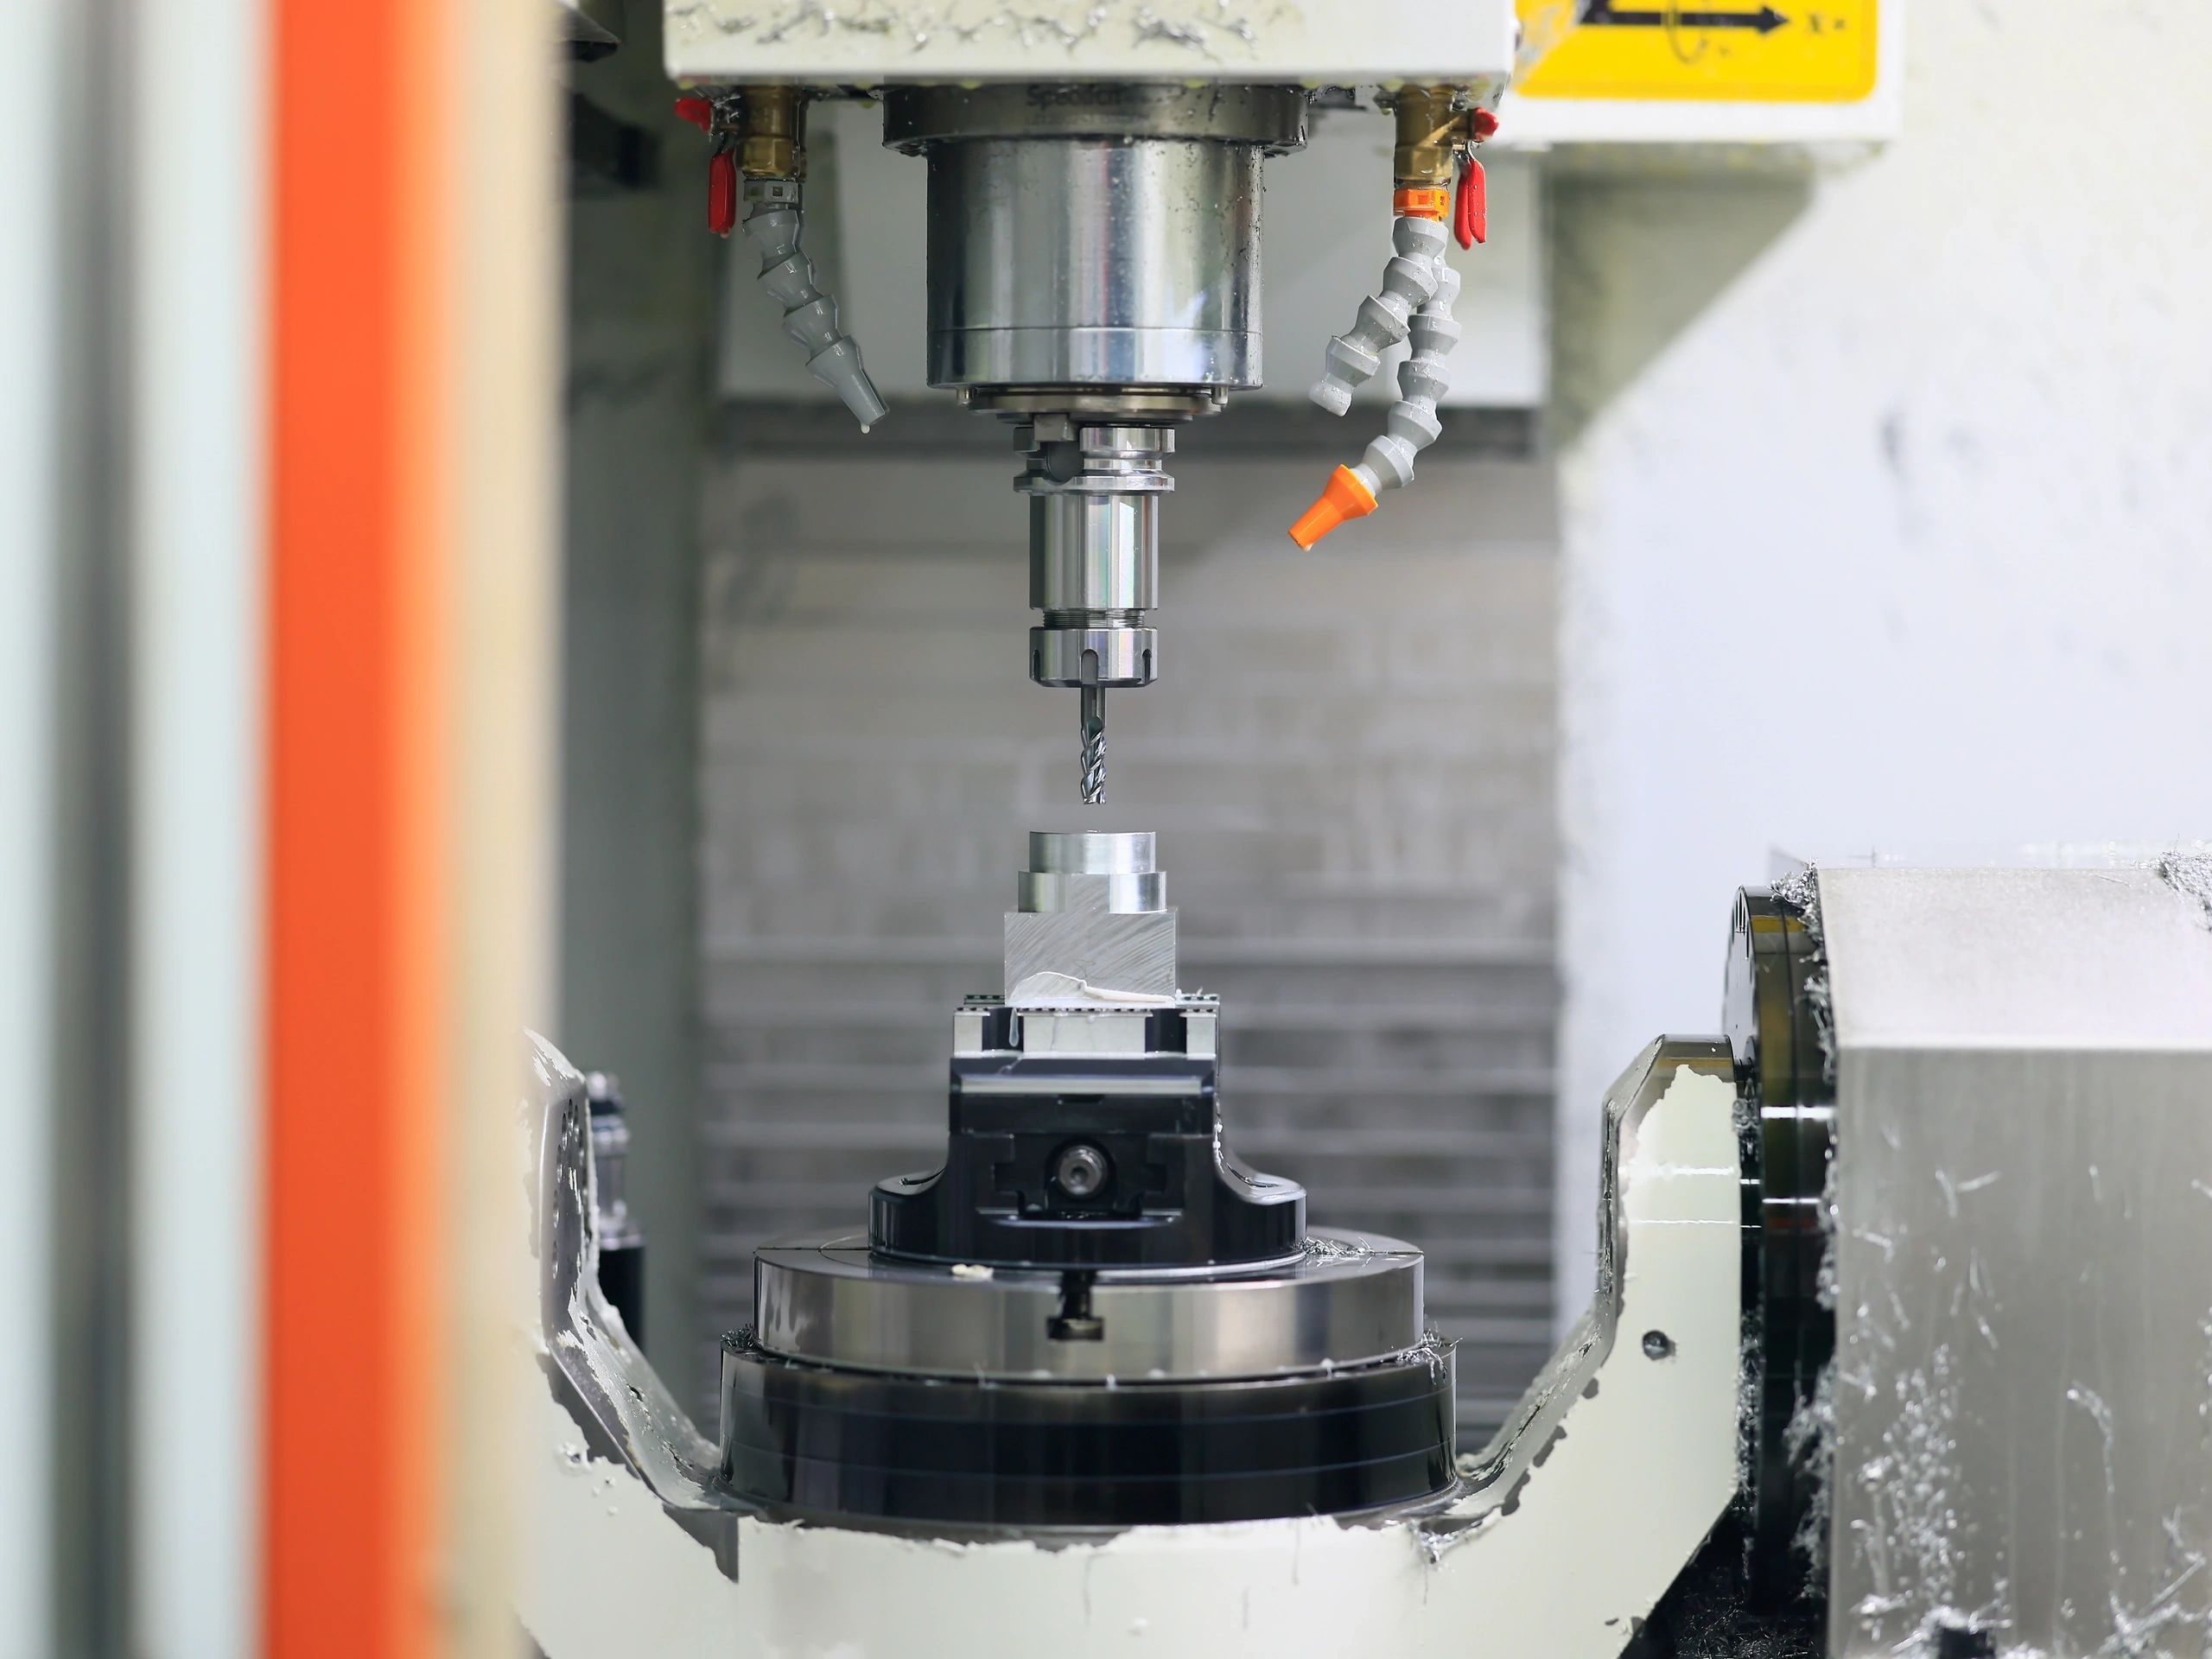

「贵司起订量是多少?」这往往是买家最先关心的问题。之所以这样问,多半是此前在压铸或注塑上有过教训:开一套钢模动辄五位数,仅做几件根本无法摊平。CNC 加工不同,它没有硬模具。我们直接用整块金属铣出零件,使用同一台机床、同一段程序,无论您需要 1 件还是 1000 件。因此丰凡没有起订量,欢迎打样,并可将样件一路做到量产。
没有模具,一切就都变了
注塑和压铸需在产出首个合格件前,先行开制专用模具。这笔模具费需分摊至整批订单:若仅做 10 件,单件成本将大幅攀升;若做 10,000 件,则几乎可忽略不计。所谓起订量,本质即为强制摊平模具成本。CNC 加工无此项费用。其「工装」仅为加工程序及我们常备的标准刀具。装夹与调试虽产生成本,但数额较小;且加工 1 件与 100 件共用同一套程序,因此单件生产完全可行,报价真实透明,无需承担仅使用一次的模具费用。
低批量下,CNC 为什么比压铸和 3D 打印更值
| 工艺 | 要硬模具? | 最佳产量 | 低批量成本 | 材料与精度 |
|---|---|---|---|---|
| CNC 加工 | 否 | 1 至数千件 | 1 件就可行 | 全金属、严格公差 |
| 注塑 / 压铸 | 是(贵) | 数千件以上 | 模具费拖垮 | 限模具用合金 / 树脂 |
| 3D 打印(金属 / 塑料) | 否 | 1 至数十件 | 1 件便宜,放量不划算 | 材料有限、公差与表面较松 |
3D 打印适用于早期外形及装配验证,但一旦涉及功能件,其局限性便显现出来:难以保证严格公差、缺乏真正的工程金属材质、表面质感非真实机加工效果。若样件必须采用 6061 或 316 材质、需满足过盈配合或承受载荷,即便仅制作 1 件,CNC 往往也是更务实的选择。压铸和注塑需待产量足够大以摊平模具成本时才具经济性;在此阈值之下,CNC 交付首件更快、综合成本更低。
打样到量产路线:同一家厂、同一张图
- 打样。制作 1 至 2 件,验证外形、装配及功能。48 小时报价,约 10 至 15 个工作日出货。
- 过渡/小批量。设计尚未最终定型或订单预测尚不明确时,先进行小批量试产,无需立即承诺上千件产量。
- 量产。放量到批量复购,按同一张已确认的图、用同一台机、走同一套检测做出来。
- 备件。数年后补订 5 件相同零件,无需重新准备工装,也无起订量门槛。
这一点很关键:您在打样阶段确认的零件,正是量产时交付的零件 —— 同一段程序、同一套夹具、同样的三坐标(CMM)与影像检测。
单价随数量下降,这很正常
无起订量并不等于统一定价。单价确实会随数量上升而下降:装夹调试、编程、首件检验等成本被摊到更多零件上,原料也能按更经济的规格备料。但小批量同样可行、报价同样实在:您完全可以只做 5 件,单价中已相应计入调试成本。先验证零件,再承诺产量。
新零件均存在与数量无关的一次性成本:CAM 编程、调机与试切(需反复调试)、特定几何形状所需的自制专用夹具,以及为试切额外准备的毛坯料。分摊至数百件时,这些成本几乎可忽略;但若仅做一两件,它们便构成账单的主要部分。同一零件,数量越多,单件成本越低。即便仅做一件,我们也需额外准备一两件毛坯——新工艺需试切调机,这些材料成本已计入该订单。无起订量原则不变:单件亦可生产,此即单件生产的实际成本。完整定价拆解请参阅《CNC 零件如何定价》。
选型要点一览
- CNC 没有硬模具,单件加工切实可行,丰凡没有起订量。
- 在未达大批量时,CNC 相比压铸(省去模具费)与 3D 打印(真实金属、严格公差、真实表面)更具性价比。
- 单价随数量下降,但小批量同样可行、报价同样实在。
- 打样、过渡、量产、备件,全走同一张图、同一台机、同一套检测。