客户最常问的不是公差,也不是价格,而是「这个面做出来是什么效果、应当选用哪一种」。本文详解我们常做的各类表面处理:外观效果、粗糙度参考、对尺寸的影响及选型建议。
先看本色加工,即零件下机时刀具留下的原始纹理。车削面(Ra 0.8–1.6)比铣削面(Ra 1.6–3.2)更细,因为刀具与工件连续接触。需注意:多数表面处理是复制这层基底纹理,而非完全覆盖。
常见表面处理对照表
| 表面处理 | 外观手感 | Ra / 厚度 | 耐蚀 | 适用 | 成本 |
|---|---|---|---|---|---|
| 本色加工 | 细刀纹 | Ra 1.6–3.2 µm | 低 | 非外观面、最省 | $ |
| 喷砂 | 均匀亚光 | Ra 1.6–6.3 µm | 仅外观 | 外观均匀、遮刀纹、阳极前打底 | $$ |
| 拉丝 | 方向性缎面 | Ra 0.4–1.6 µm | 仅外观 | 高档可见面 | $$ |
| 抛光 | 反光至镜面 | Ra 0.1–0.8 µm | 仅外观 | 密封面、外观 | $$$$ |
| 阳极氧化 II 型 | 亚光缎面、可上色 | 3–5 µm | 中 | 铝件上色 + 耐蚀 | $$ |
| 硬质阳极 III 型 | 深色、极硬 | 8–25 µm | 高 | 耐磨、滑动、航空 | $$$ |
| 钝化 | 外观无变化 | 不增厚 | 中 | 不锈钢耐蚀 | $ |
| 电镀(镍 / 化学镀镍 / 锌 / 铬) | 亚光至亮面 | 视工艺 | 中至高 | 耐蚀、导电、外观 | $$ |
| 粉末喷涂 | 耐用彩色涂层 | 50–100 µm | 高 | 钢 / 铝件上色 + 防护 | $$ |
阳极氧化、电镀、粉末喷涂、钝化等表面处理均按批次作业,设有最低批量费用。加工 1 件与 10 件的成本相近——产线需整批运行。这与工装逻辑一致:批量越大,单件分摊成本越低;小批量则单件成本较高。
但并非所有工艺均遵循此摊薄规律。阳极氧化等槽液处理共用槽液——批量增加时,主要增加的是药剂成本而非人工,因此无论 10 件还是 1,000 件,单件人工成本几乎不变。手工抛光则截然相反:带棱角的复杂零件需人工逐件打磨,1,000 件的工时接近 1 件的 1,000 倍。(简单棒料可在机床上一次走刀完成抛光,复杂形状则只能依靠手工缓慢作业。)因此,人工密集型处理不会因量大而显著降低单价,只有批量型工艺才会。
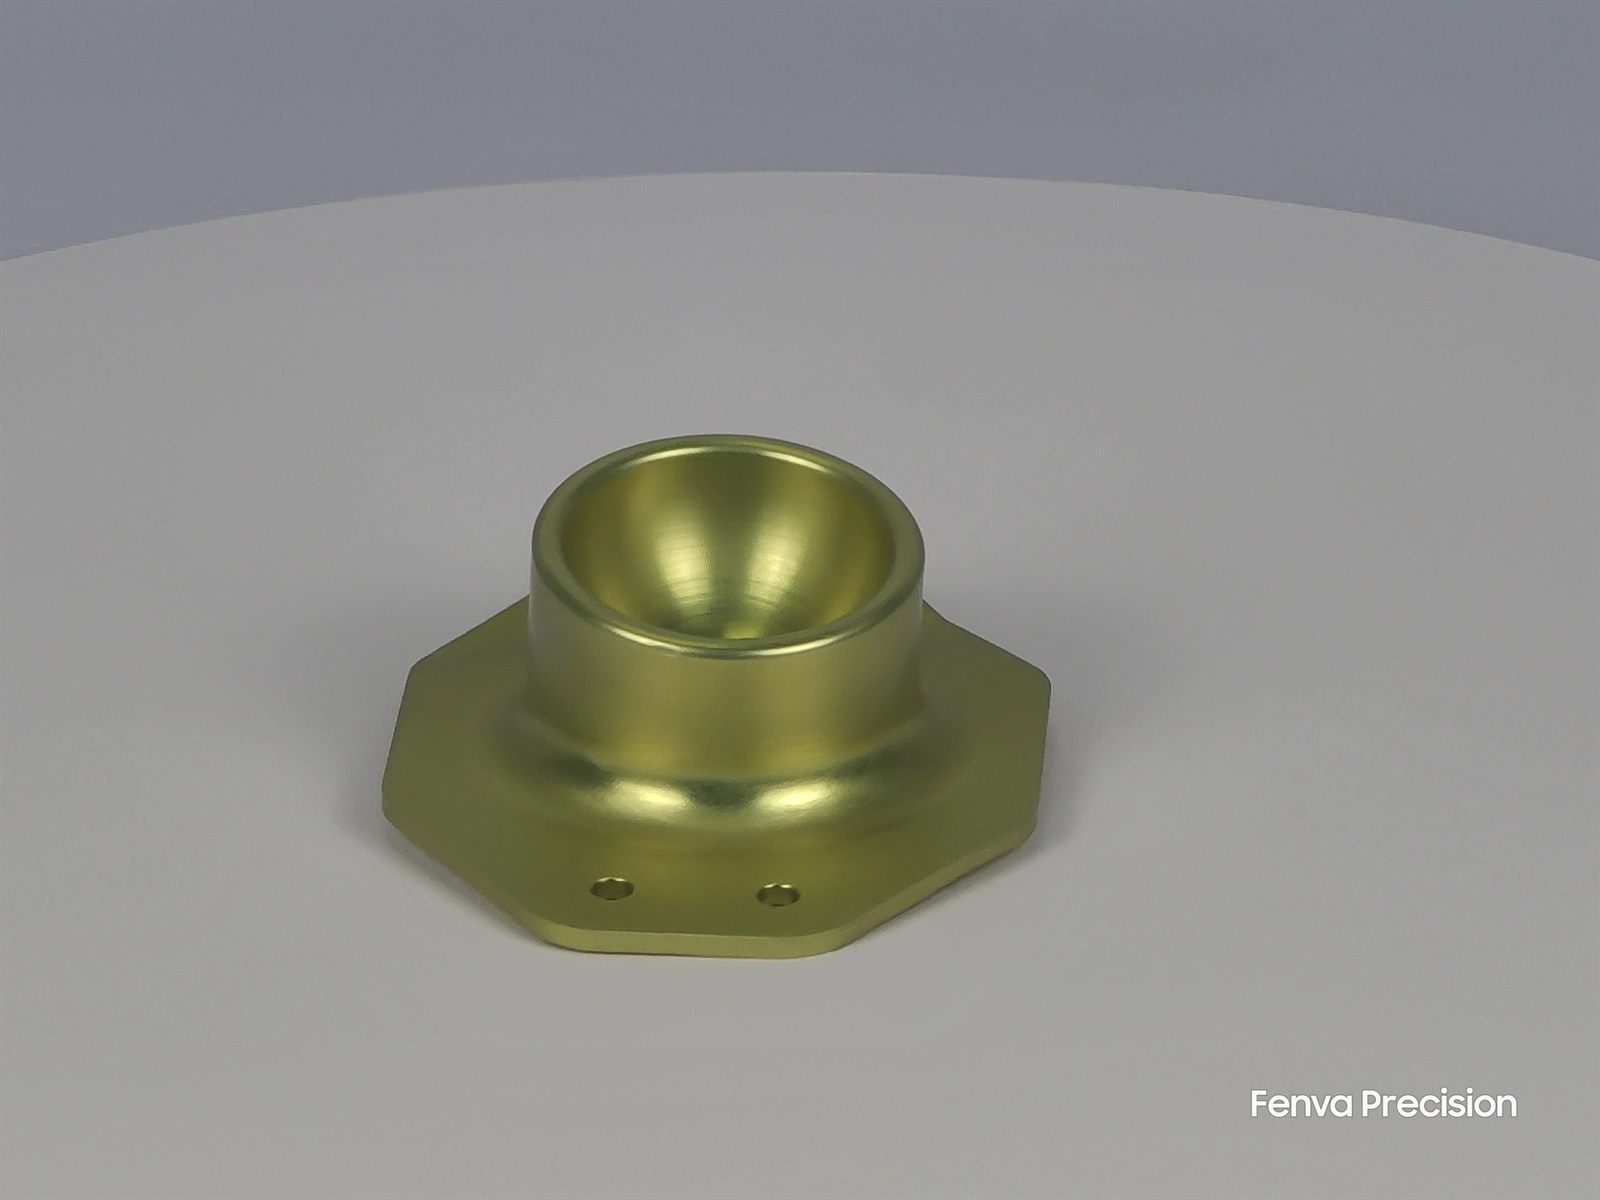
看实拍
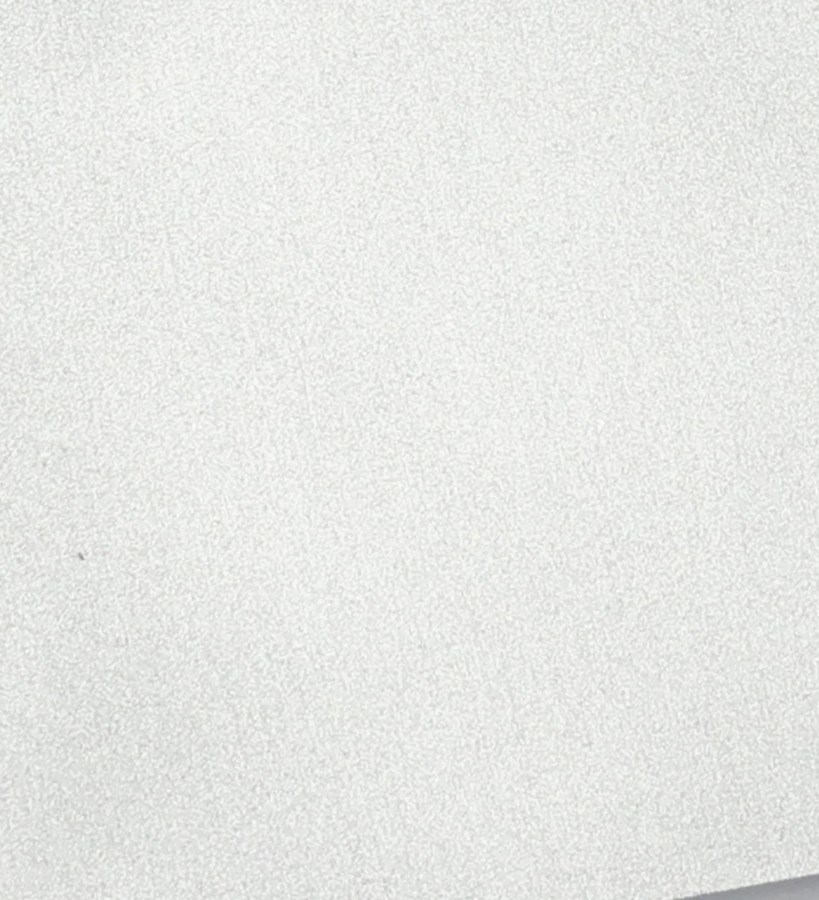
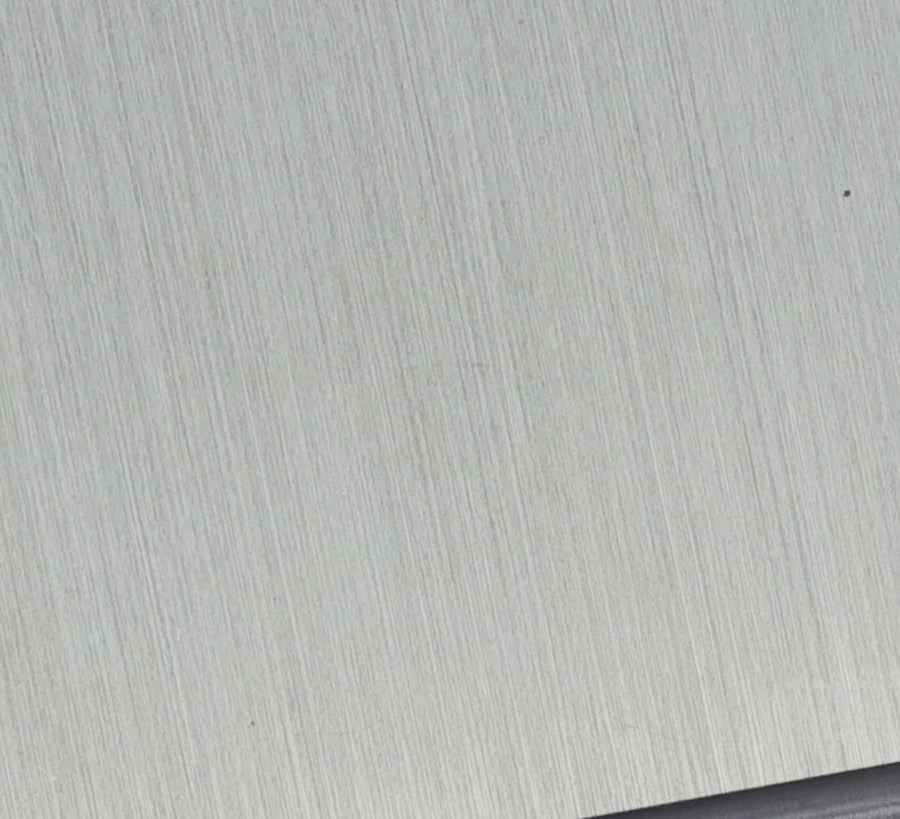
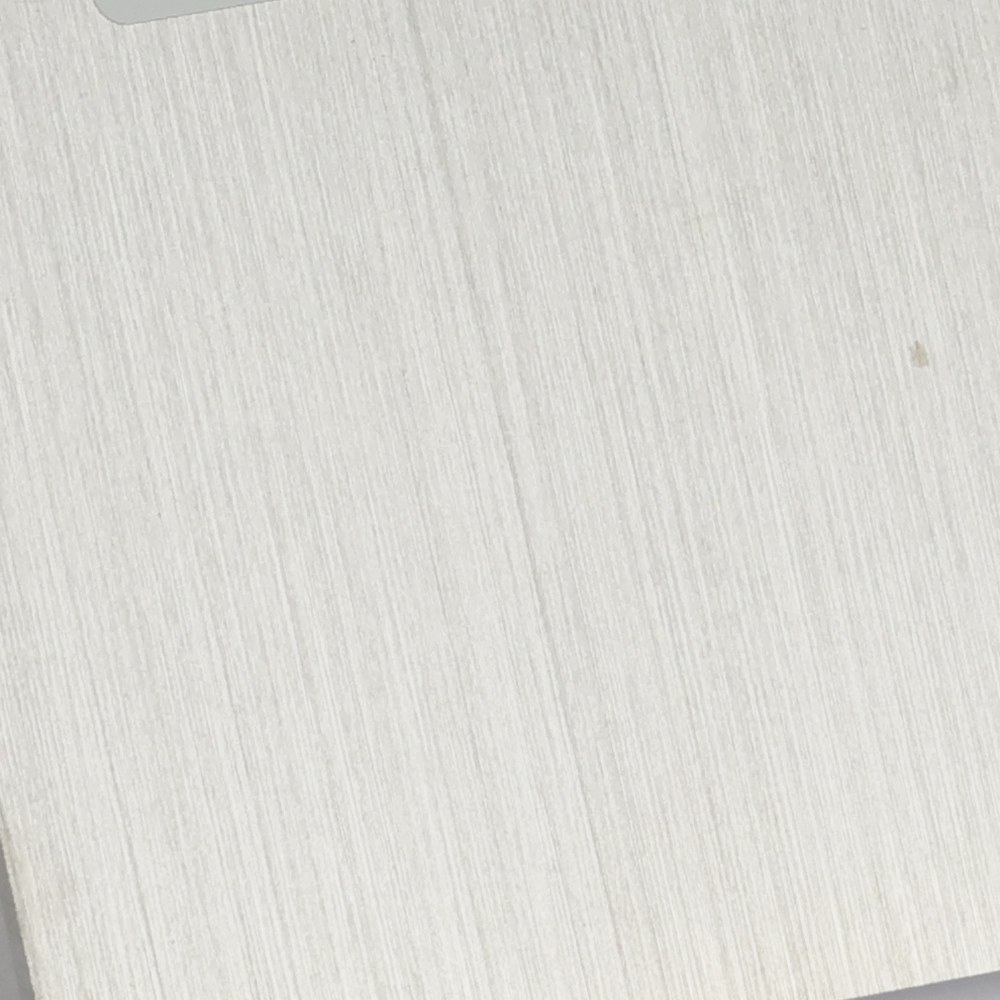
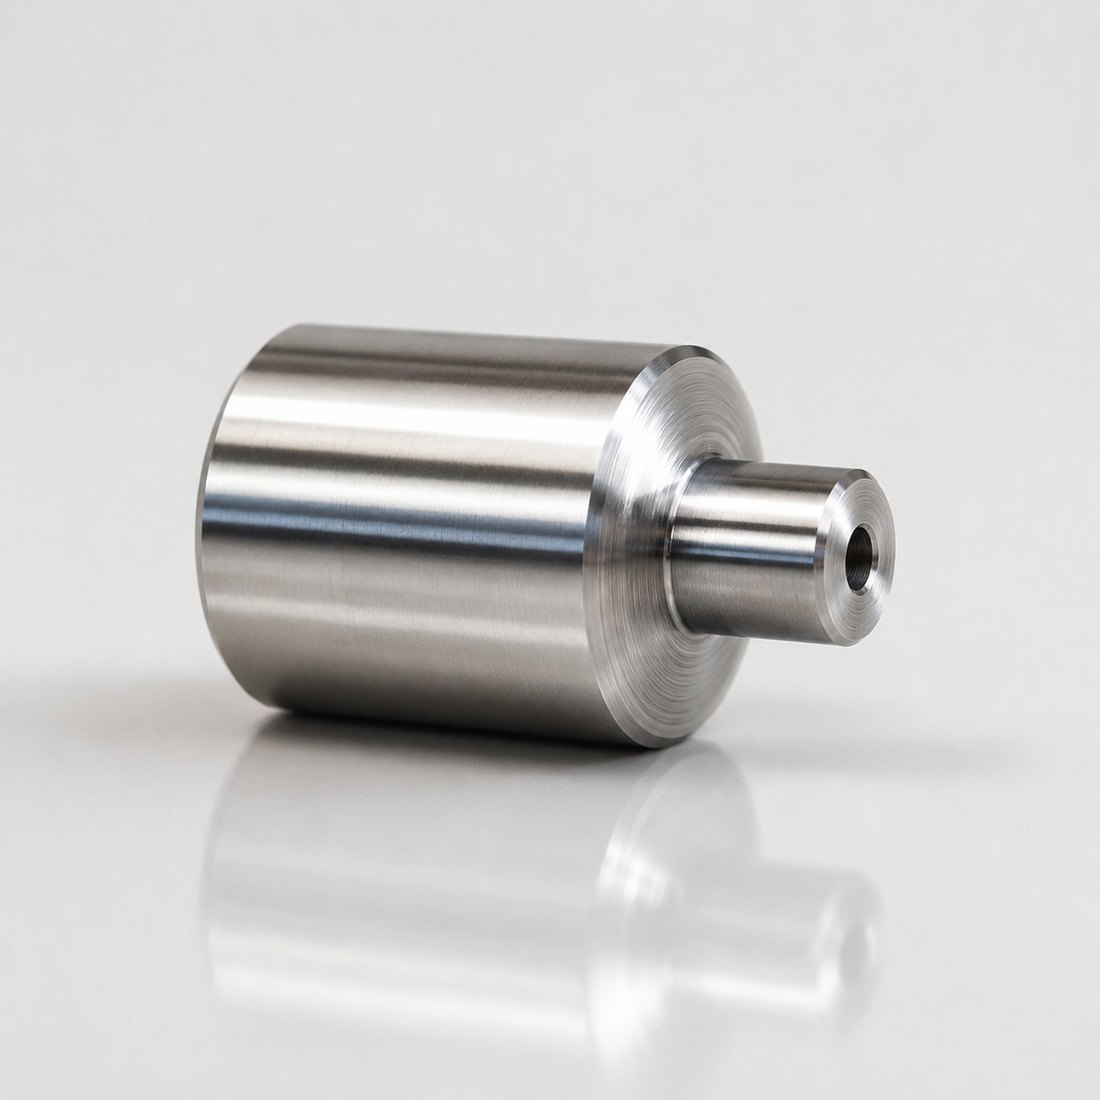
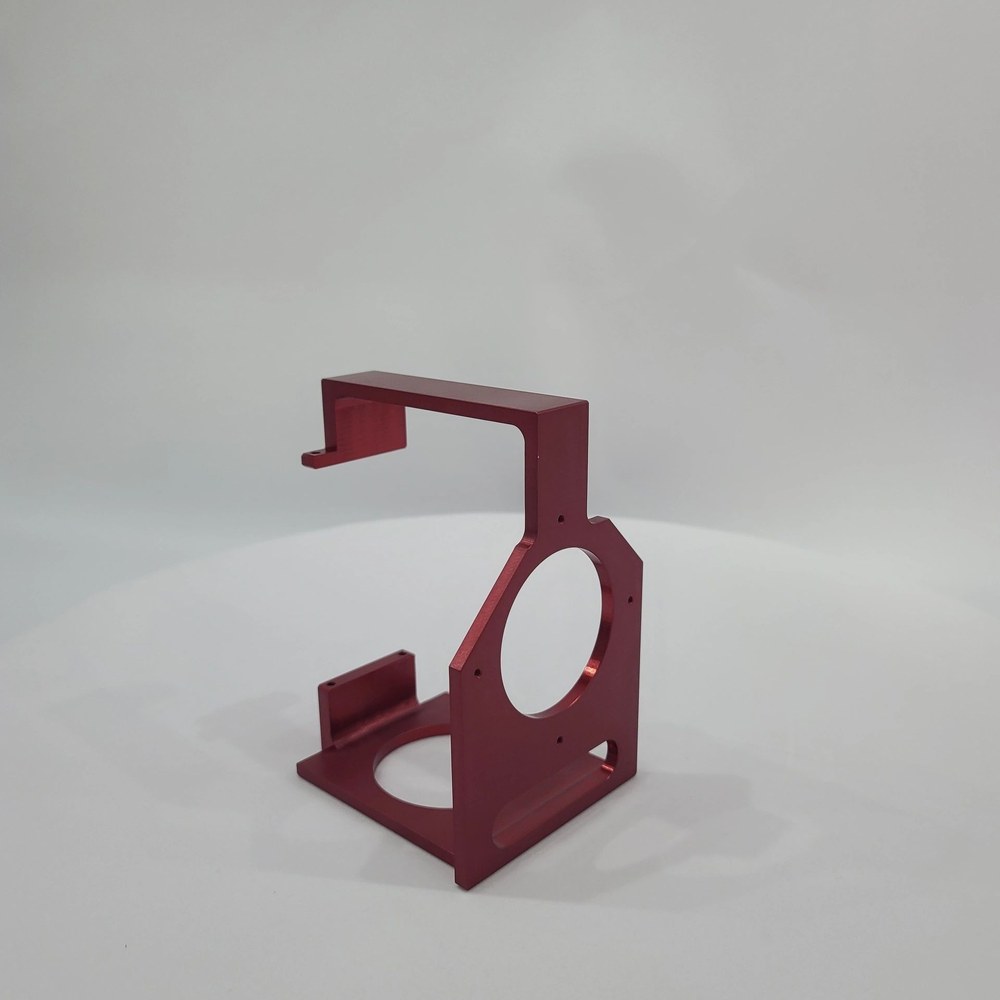
买家最容易忽略的一点:电镀和阳极氧化会复制底层表面 —— Ra 1.6 的零件镀后仍为 Ra 1.6,刀纹依旧可见。若需去除,应在涂覆前先行抛光或拉丝。
车间经验:要做均匀的彩色阳极,需先喷砂打底,上色才能均匀;镜面件与电镀件在运输中易刮花,单独包装更为稳妥。
图纸上怎么标
标注清晰可省去反复沟通,确保一次获得准确报价:
FINISH: TYPE II ANODIZE, BLACK, COLOUR DYED + SEALED PER ISO 7599, 0.7 MIL (18 µm) NOM
SURFACE: Ra 0.8 µm MAX ON FACE A (粗糙度符号按 ISO 1302 / ASME Y14.36)
MASK: THREADS + BORE B PRIOR TO COATING(镀前遮蔽螺纹与 B 孔)
DIMENSIONS: MACHINE BORE B TO 12.75 mm BEFORE ANODIZE(阳极前按 12.75 mm 预加工 B 孔)
SURFACE: Ra 0.8 µm MAX ON FACE A (粗糙度符号按 ISO 1302 / ASME Y14.36)
MASK: THREADS + BORE B PRIOR TO COATING(镀前遮蔽螺纹与 B 孔)
DIMENSIONS: MACHINE BORE B TO 12.75 mm BEFORE ANODIZE(阳极前按 12.75 mm 预加工 B 孔)
仅在必要表面标注严格 Ra 值——如密封面、滑动配合面或外观面。其余表面保持本色加工状态,以控制零件成本;镜面抛光成本甚至可能超过机械加工本身。
五个会导致返工的错标
- 只写「阳极」未注明类型—— II 型与 III 型在膜厚、硬度及颜色上均存在差异,务必明确标注。
- 忽略硬质阳极氧化的增厚效应—— III 型阳极氧化会产生实际膜厚增长,紧配合孔位及轴承位需预留尺寸余量或进行遮蔽保护。
- 指望电镀层覆盖刀痕—— 镀层会复刻基底纹理,建议先将基材表面加工光洁。
- 粉末喷涂适用对象错误—— 固化温度高达 175–200 °C,不适用于塑料件及耐热性差的组件。
- 指定六价铬镀层—— 受 REACH/RoHS 法规限制日益严格;建议咨询三价铬或化学镀镍替代方案。
各行业常见搭配
| 行业 | 常用材料 | 常见表面处理 |
|---|---|---|
| 航空与无人机 | 7075 · Ti-6Al-4V | III 型硬质阳极;铬酸盐膜;本色 |
| 医疗与实验室 | 316 不锈钢 · PEEK | 钝化;电解抛光;洁净本色 |
| 机器人与自动化 | 6061 · 7075 · 17-4PH | 本色/黑色阳极;喷砂;化学镀镍 |
| 消费产品 | 6061 · 6063 · 钛合金 | 彩色阳极;喷砂;拉丝 |
| 汽车与新能源 | 4140 · 42CrMo · 6061 | 发黑;镀锌;磷化;粉末喷涂 |
| 工业设备 | 碳钢/合金钢 · 黄铜 | 镀锌;粉末喷涂;硬铬;本色 |
怎么选
请告知零件的使用要求(外观面、滑动配合、耐蚀、导电),报价时我们将一并给出选型建议。如有中意的效果,欢迎提供照片或样品,我们将尽力匹配纹理与颜色,但不保证完全一致,并先为您打样确认。