机器人上的铝合金结构件——关节壳体、髋部与躯干外壳、关节框架、端盖和手臂连杆——大多以喷砂阳极氧化状态交付。表面处理往往是出于外观选择的,但它施加在一个布满轴承配合孔、螺纹和接地面的零件上,这些特征必须在表面处理后依然满足要求。
本文说明机器人零件表面处理的选型要点:喷砂对外观的影响,II 型染色与 III 型硬质氧化分别适用于哪些场合,颜色一致性能做到什么程度,膜层对尺寸的影响,以及哪些特征需要避开膜层。
为什么机器人结构件先喷砂、再阳极氧化
两道工序作用不同。喷砂使铝件表面形成均匀的亚光或缎面纹理,并弱化轻微刀纹,使不同刀具和刀路加工出的一套零件外观统一。阳极氧化随后将表面转化为坚硬的氧化铝膜层,提升耐磨和耐腐蚀性能,染色时同时完成着色。由于氧化膜随基底表面形貌生长,喷砂纹理会保留在成品表面上。
喷砂介质会改变最终效果:细玻璃珠形成均匀的缎面效果;氧化铝砂常用于氧化前处理,使氧化后的零件呈均匀亚光;一般而言,砂粒越粗,表面越粗糙。这一领域的图纸常常只写"黑色喷砂阳极氧化,半光"。如果外观要求较高,最可靠的方式是以确认过的实物样件为准,而不仅是文字描述。
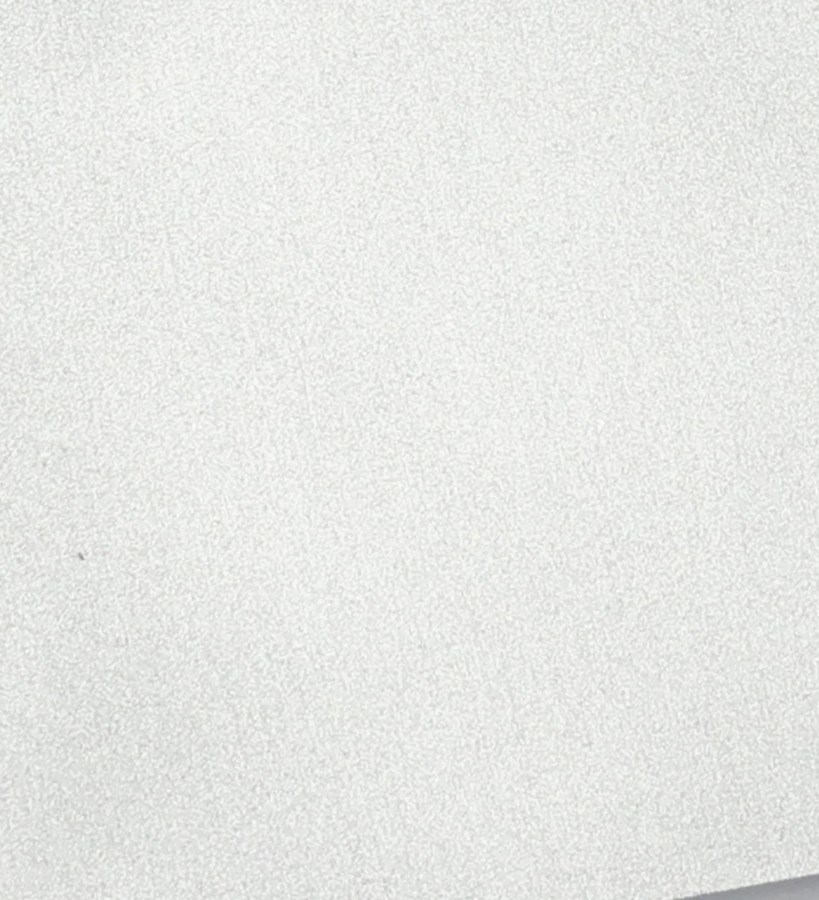
阳极氧化前的喷砂铝件。氧化膜随这一纹理生长,因此喷砂基本决定了最终光泽。
II 型染色还是 III 型硬质氧化
MIL-PRF-8625(原 MIL-A-8625)将硫酸阳极氧化(II 型)与硬质阳极氧化(III 型)分开规定,Class 1 为不染色,Class 2 为染色。机器人零件上通常按功能区分:
- II 型(染色或本色)用于以外观和防护为主的端盖、外壳、框架和壳体。黑色最常见,本色和灰色也较常用,也可以染其他颜色。本厂常用 II 型膜厚约 3–5 µm。
- III 型硬质阳极氧化用于承受磨损或滑动接触的表面——关节电机壳体、输出轴、经常接触或摩擦的端盖。本厂常用硬质膜厚约 8–25 µm。硬质氧化的颜色不能自由选择:其本色随合金和膜厚在浅棕到黑色之间变化,因此硬质氧化的关节零件通常呈深灰或黑色。
规范方面有一点值得核对:MIL-PRF-8625 要求在图纸或采购文件中注明膜厚;如果 III 型标注未写膜厚,规范默认按 0.002 英寸(约 50 µm)执行,远超多数机器人零件的实际需要。建议在图纸上明确膜厚。更全面的对比见阳极氧化 II 型与 III 型。
颜色一致性:以样件为基准,不保证完全一致
机器人项目常常希望今年批次的黑色与去年一致。染色阳极氧化可以做到接近,但它不同于喷漆体系,无法承诺完全一致。色调取决于合金、膜厚、喷砂状态和染料批次,其中合金影响最大:7075 在本色氧化下容易偏黄,染黑的深度也不及 6061。因此,6061 壳体与 7075 轴一起染黑,外观可能略有差异。
我们的做法是以实物为基准——您现有的零件或已确认的首件——凭经验尽力匹配,并在批量生产前先打样确认,以打样为准。如果两种合金的零件必须并排放置且外观一致,建议在报价阶段提出;有时更合适的方案是其中一种零件改用其他表面处理。
阳极氧化对尺寸的影响
阳极氧化属于转化膜:膜层一部分向金属内部生长,一部分向外生长。常用的估算比例是 II 型约三分之一向外,III 型约一半向外。按本厂常用膜厚,3–5 µm 的 II 型膜层约使孔径减小 2–3.5 µm;8–25 µm 的硬质膜层约减小 8–25 µm,对中等尺寸的 H7 孔而言,可能占用公差带的较大比例。执行器壳体上的配合问题在机器人关节壳体加工一文中已有详细说明;简而言之,精密轴承配合孔需要遮蔽、预留加工余量,或在氧化后精加工,这一选择应在报价阶段确定。
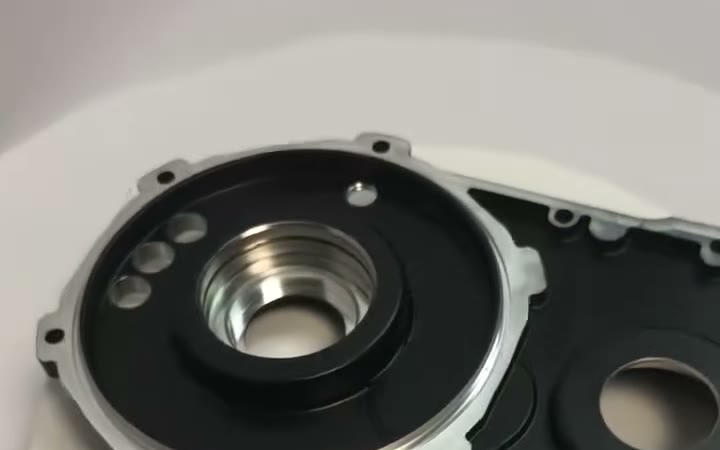
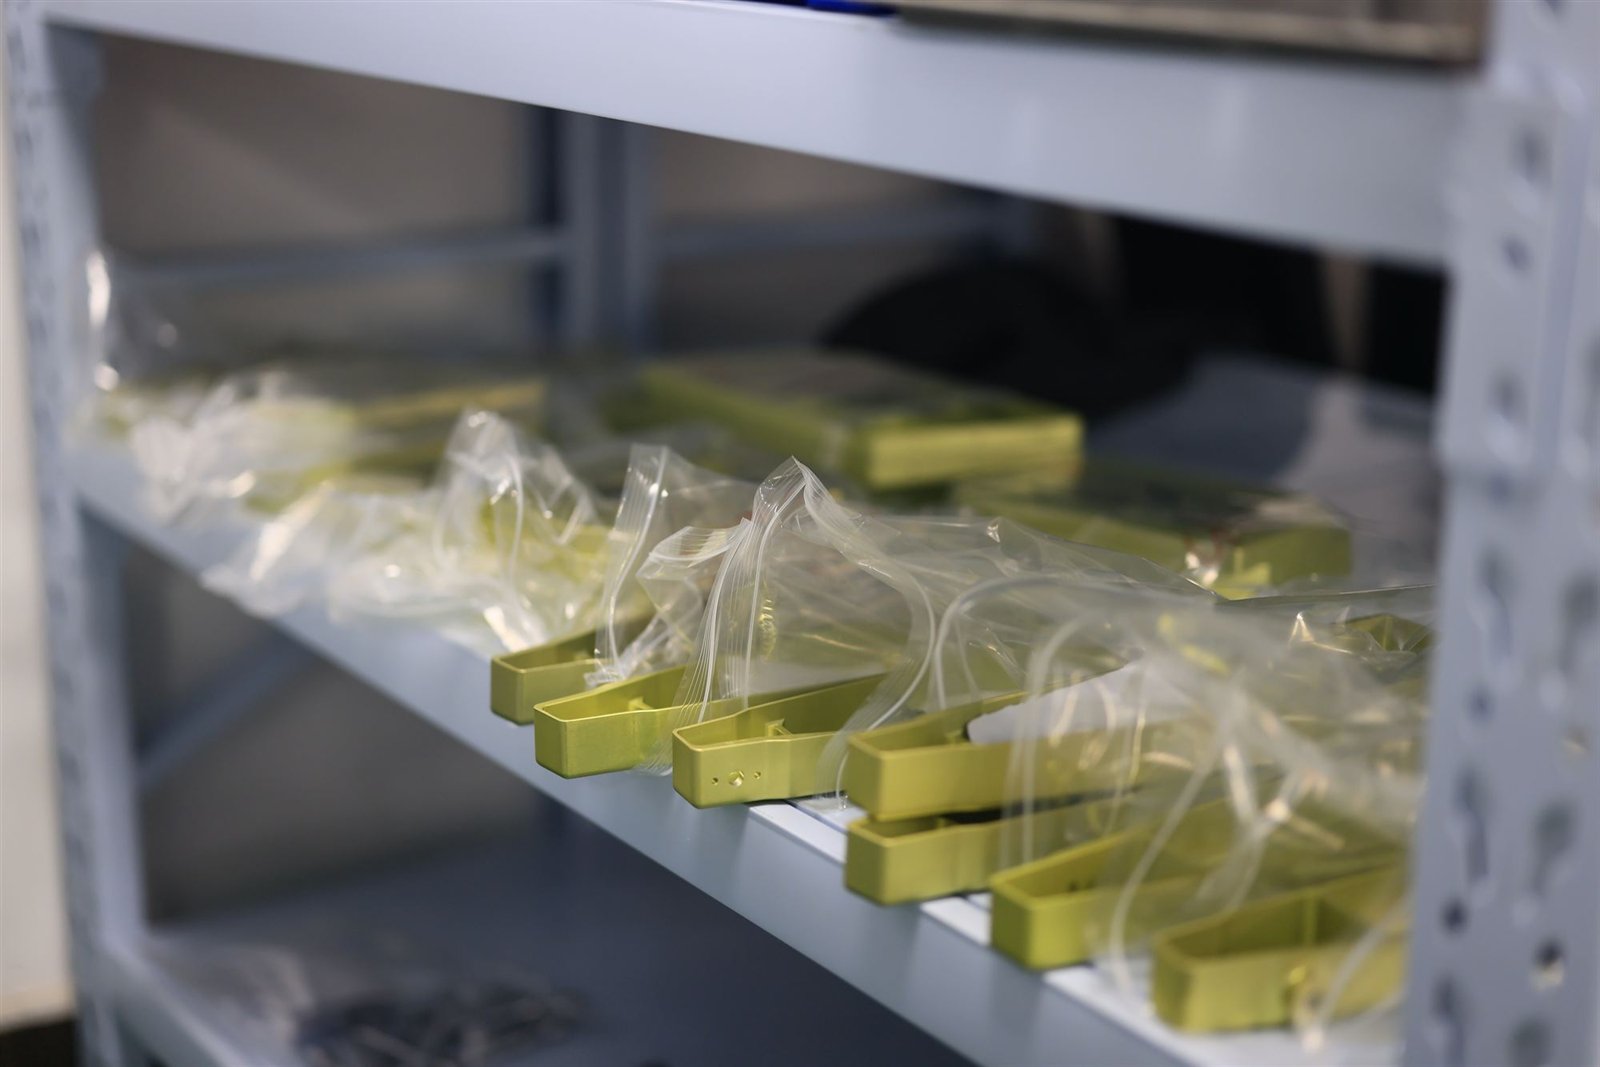
黑色阳极氧化的齿轮箱壳体,轴承孔与密封面保持不氧化。
哪些特征需要避开膜层
在机器人关节或手臂零件上,通常有三类特征需要保持不氧化:
- 轴承孔及其他公差配合面。采用遮蔽;对边界位置或最终尺寸要求较高时,在氧化后加工。在齿轮箱和电机壳体上,我们曾对 H7 级轴承孔进行遮蔽后再做黑色阳极氧化。
- 螺纹。薄壁壳体上的 M2.5–M4 等小螺纹常需遮蔽,避免膜层影响配合、拧紧扭矩和螺纹啮合。建议在图纸上注明哪些螺纹需要遮蔽,而不是留给加工方判断。
- 电气搭接与接地面。阳极氧化膜是电绝缘体,凡是将壳体与机架、屏蔽层或接地螺钉连接的端面和螺纹孔,都必须保持裸露金属。详见阳极氧化件的导电接触面。
遮蔽之外的另一种做法是氧化后精加工:关键特征预留余量,整体喷砂并阳极氧化后,重新装夹,对不氧化特征进行精铣和攻丝。这会增加一次装夹,但边界清晰,最终尺寸也不依赖遮蔽的密封效果。重复批量时遮蔽通常更经济;对边界或尺寸要求严格的特征,氧化后加工更稳妥。
何时喷漆或粉末喷涂更合适
部分机器人带有工业设计规定的颜色——品牌黄、特定的白色或灰色——在 CMF 文件中或以色卡定义。染色阳极氧化并不是实现这类颜色的理想方式:喷漆和粉末喷涂的颜色比染色阳极氧化更容易保持一致;有机染料在紫外线照射下可能褪色;而且喷漆颜色不会像染色膜层那样在 6061 与 7075 之间出现差异。黄色等鲜艳颜色也可以通过阳极氧化染色实现,但如果规定的颜色需要在大量零件之间保持一致,喷漆或粉末喷涂通常更合适。两者的取舍见阳极氧化与粉末喷涂对比,表面处理样板见表面处理样板库。
- 6060-T6 与 6061-T6 执行器齿轮箱壳体、定子壳体和电机壳体:喷砂加黑色阳极氧化,螺纹遮蔽,导电接地特征在氧化后精铣和攻丝。
- 人形机器人髋部与躯干外壳、关节框架,按黑色或本色喷砂阳极氧化报价;关节端盖为灰黑色阳极氧化;关节电机壳体和 7075 输出轴为硬质阳极氧化。
- 6061-T6 齿轮箱与电机壳体,II 型黑色阳极氧化,轴承孔与螺纹遮蔽,批量约 65–130 件。
- 6061 与 7075 机器人手臂零件,按客户指定颜色喷漆。
图纸上应注明的内容
- 表面处理类型、等级、颜色和膜厚,例如"MIL-PRF-8625 Type II Class 2,黑色,氧化前喷砂"。
- 所有需要遮蔽的特征,在图纸上标注或在 STEP 文件中用不同颜色标出。
- 孔的公差按表面处理前还是处理后计。
- 哪些面是外观面,以便在周转和包装中加强保护。
- 颜色基准:现有零件或已确认的样件。
我们加工机器人关节、壳体和手臂零件,从单件样机到批量生产,无起订量,48 小时报价。资质为 ISO 9001:2015、IATF 16949:2016 与 AS9100D,可提供保密协议。详见机器人零件加工,或发送图纸获取报价。
常见问题
机器人关节为什么先喷砂再阳极氧化?
喷砂在氧化前使铝件表面形成均匀的亚光或缎面纹理,弱化轻微刀纹,使同一套零件外观更加一致。随后的阳极氧化形成坚硬、耐腐蚀的氧化膜,如需颜色则同时完成染色。
阳极氧化会使轴承孔尺寸变化多少?
II 型膜层约三分之一向外生长,III 型约一半。3–5 µm 的 II 型膜层约使孔径减小 2–3.5 µm;8–25 µm 的硬质膜层约减小 8–25 µm。精密轴承配合孔通常需要遮蔽或在氧化后精加工。
能否与现有零件的黑色或其他颜色保持一致?
我们以实物样件或已确认的首件为基准尽力匹配,但不保证完全一致:色调随合金、膜厚和染料批次变化,7075 与 6061 的着色效果也不同。批量生产前先打样确认,以打样为准。
机器人手臂外壳应选阳极氧化还是喷漆?
阳极氧化适合需要坚硬薄膜层的结构件,并可通过遮蔽保留导电面。如果工业设计规定了明确的颜色,且需在大量零件和不同合金之间保持一致,喷漆或粉末喷涂通常更合适。
哪些特征需要遮蔽?
轴承孔及其他公差配合面;膜层会影响配合或拧紧的螺纹;以及承担电气搭接或接地的端面和孔,因为阳极氧化膜是电绝缘体。请在图纸上注明,或在 STEP 文件中用不同颜色标出。