减速机壳体可选表面处理
铝壳体可做本色加工、喷砂、本色/黑色/彩色阳极氧化(II 型)与硬质阳极氧化(III 型);钢制行星架与轴类可做发黑、镀锌或涂防锈油。
查看表面处理图库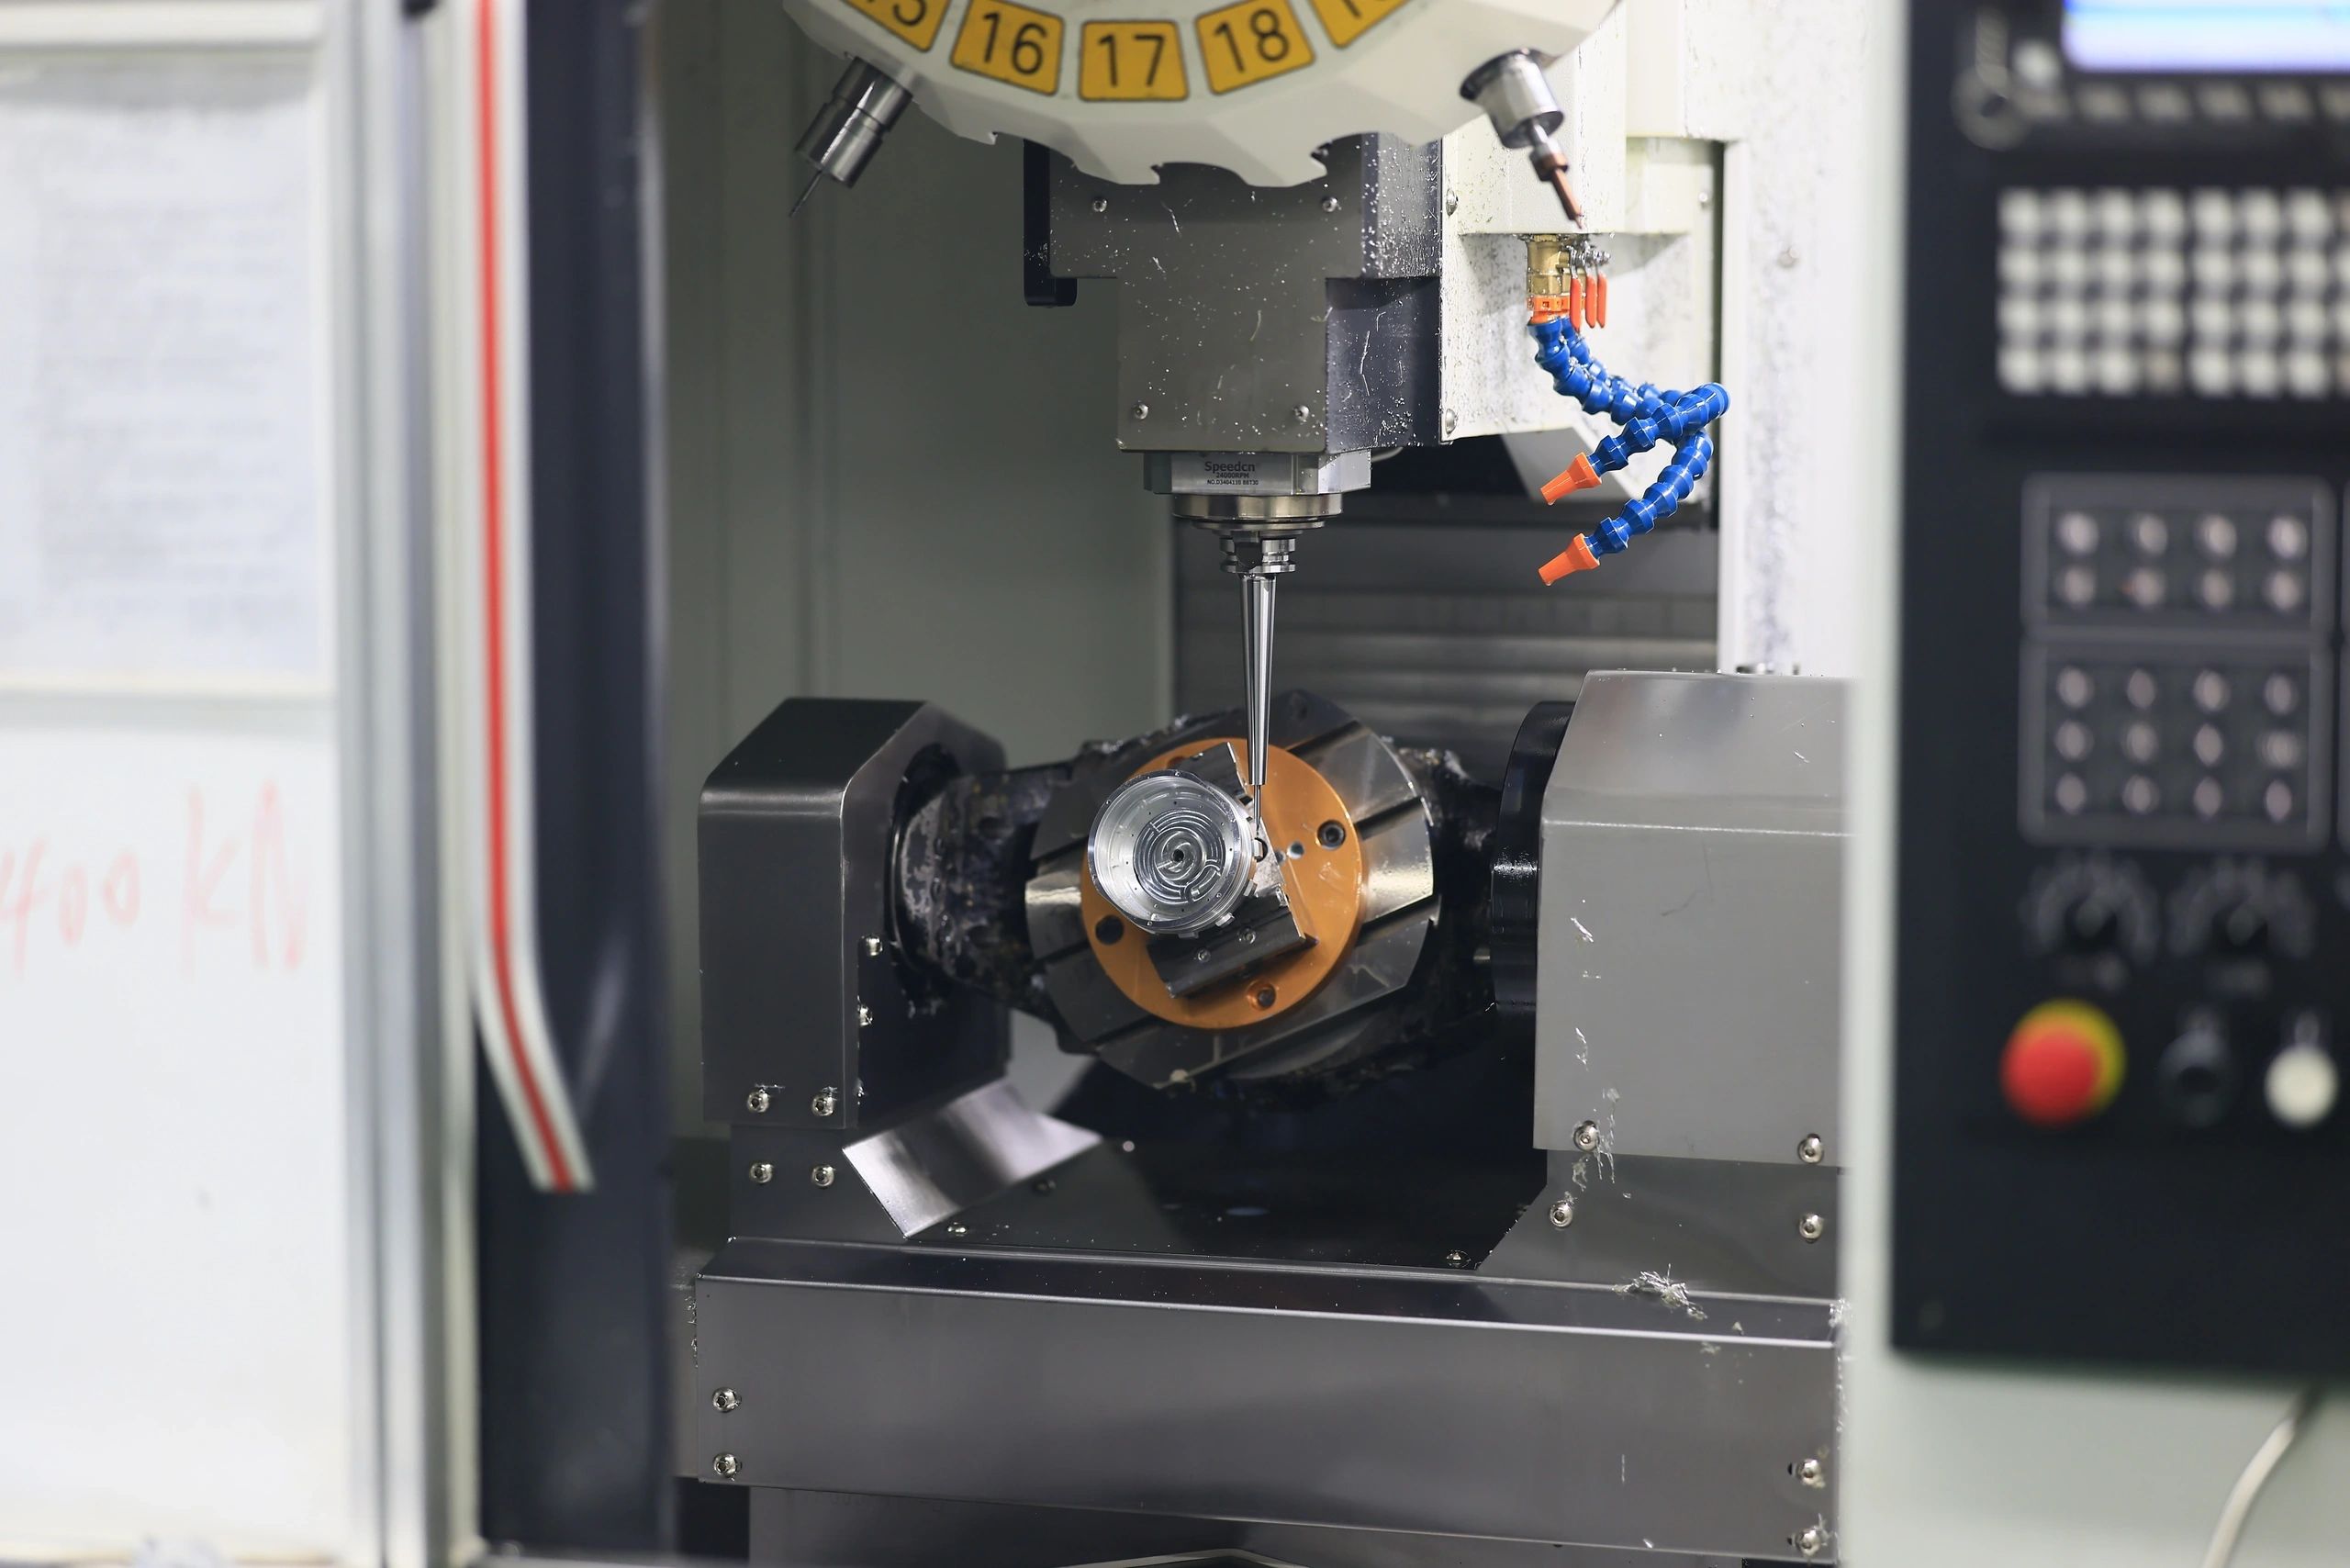
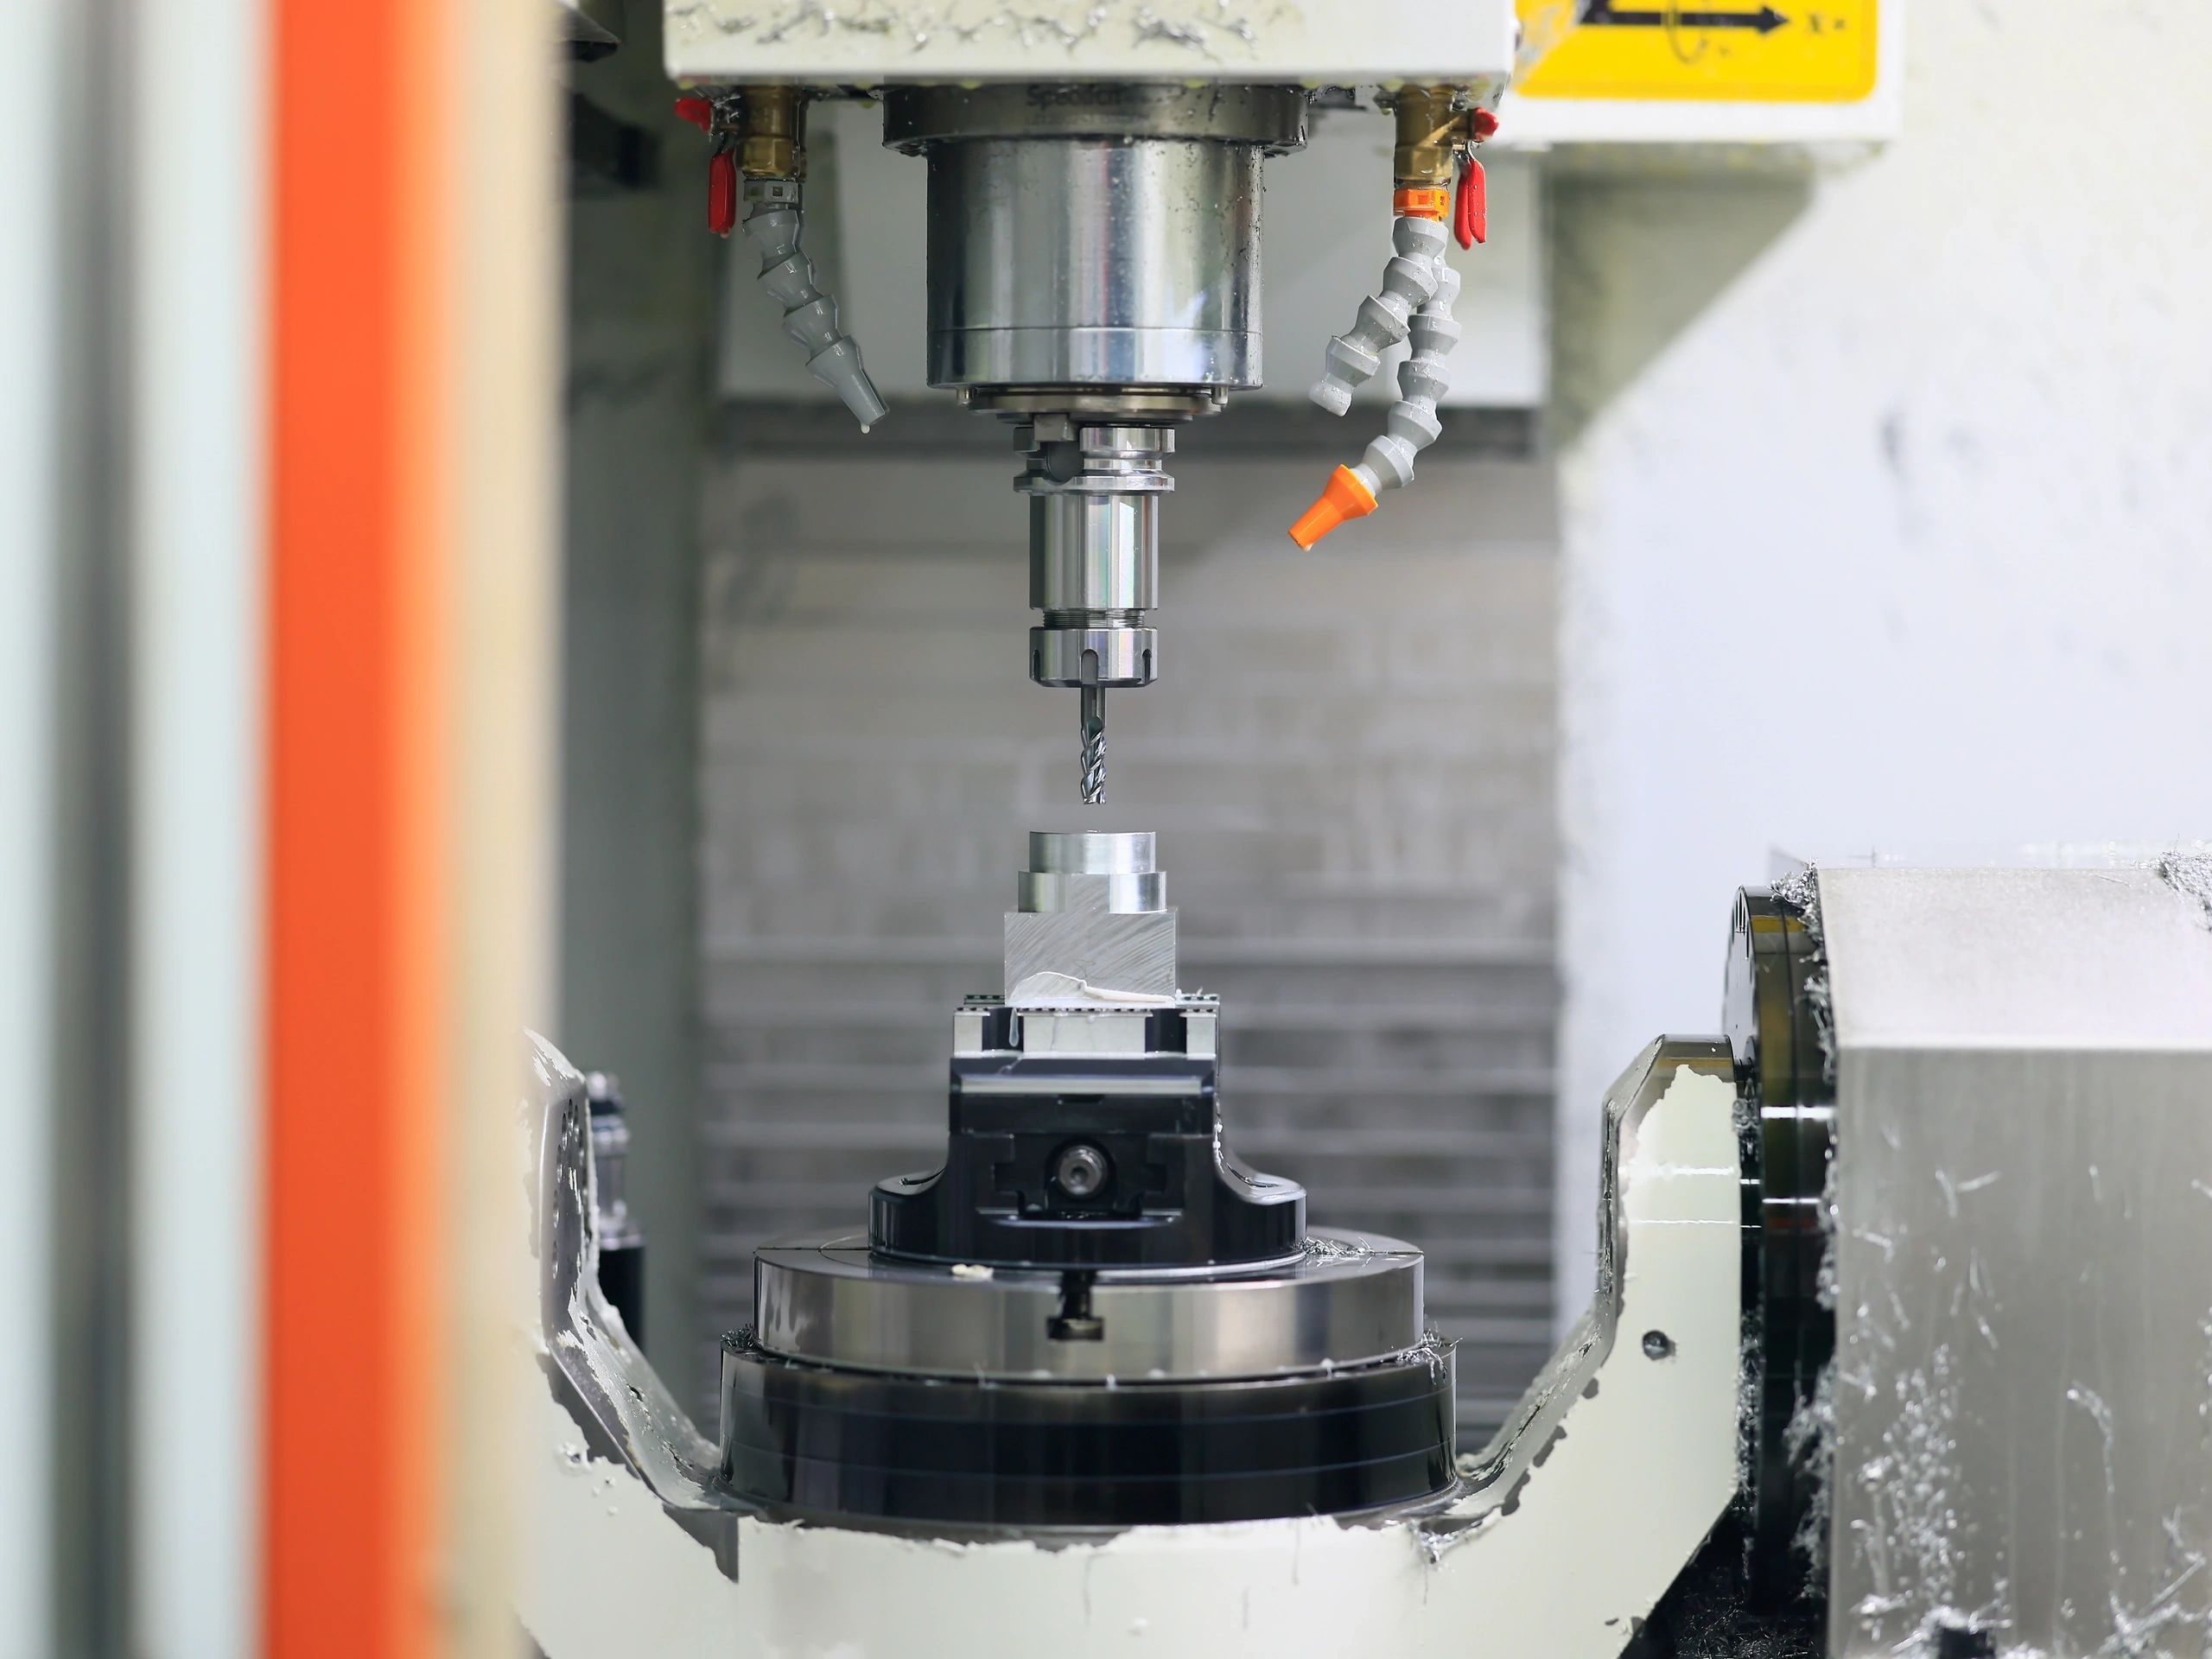
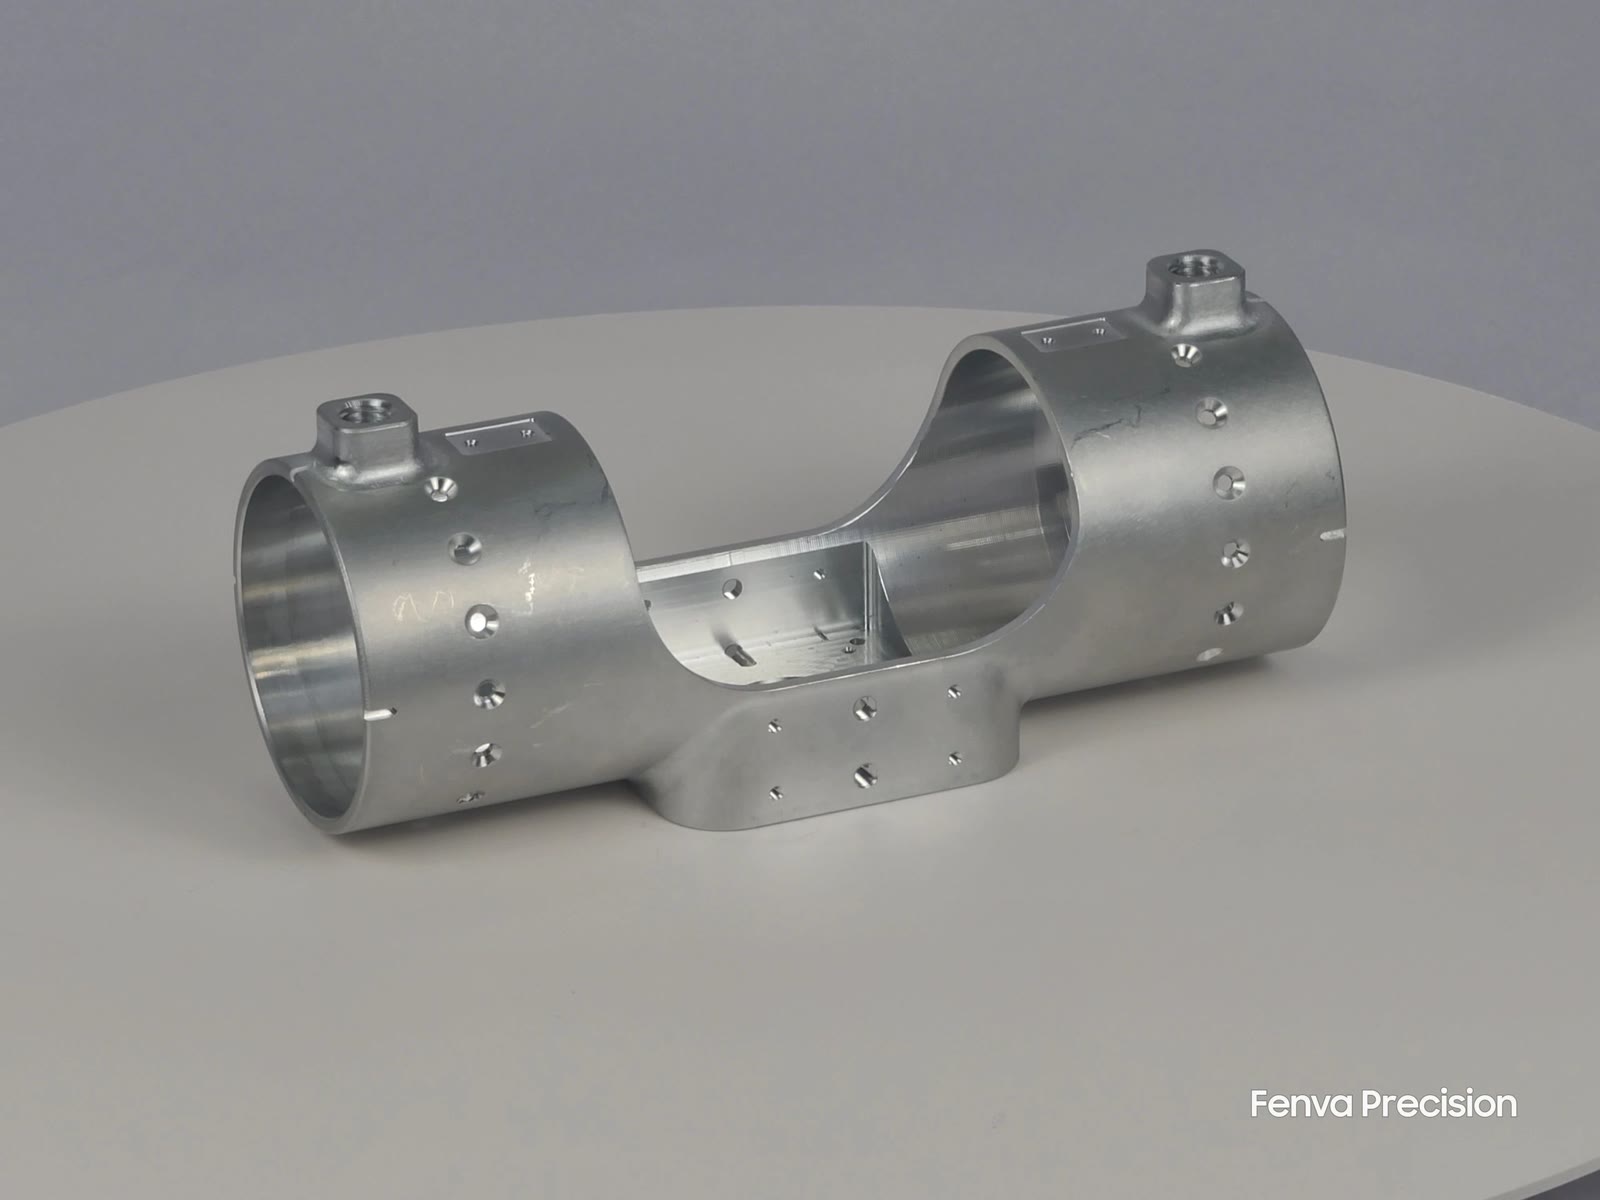
减速机壳体的好坏,取决于它能否让齿轮保持对中。两端轴承座决定了各轴的轴线位置,孔径、同轴度以及孔与孔之间的位置关系,直接影响齿轮副是平稳运转还是过早磨损。孔径本身较容易保证,真正的难点在于孔与孔之间的关系。丰凡加工行星减速机壳体、减速机壳体、齿轮箱壳体,以及配套的行星架与轴承座,从样件到批量生产均可承接,苏州源头工厂直供。
零件类别
| 零件类别 | 常用材料 | 图纸通常控制的要素 |
|---|---|---|
| 行星减速机与多级齿轮箱壳体 | 6061-T6 / 7075 铝合金 | 阶梯轴承座与内齿圈座、各级之间的同轴度、螺栓孔位置度 |
| 内外侧壳体组件与齿轮箱体 | 6061-T6 铝合金 | 分体两侧对应孔位、相对公共基准的平行度与位置度 |
| 机器人减速机、执行器与电机壳体 | 6061-T6 / EN AW-6060-T6 铝合金 | 定子或轴承过盈配合孔、薄壁、输出法兰面平面度、裸金属接地面 |
| 行星架 | 铝合金 / 结构钢 | 销孔位置与分布、对称度、法兰面相对输出轴线的垂直度 |
| 轴承座、安装座与端盖 | 6061-T6 铝合金 | 孔的圆柱度与同轴度、孔相对安装面的垂直度 |
| 输入轴、输出轴与惰轮轴 | 4140 调质钢 / 不锈钢 | 轴承位 k6 / p6 配合、相对轴承轴线的跳动 |
以上为减速机类零件最常用的材料牌号;材料清单中的其他牌号亦可按需加工,欢迎咨询。
行星、谐波与摆线结构。 我们按图加工行星减速机壳体与行星架。我们也报价过谐波减速器机壳(车削杯形壳体,阶梯轴承座与齿圈座形位公差 0.01–0.03 mm)以及 17-4PH 薄型摆线盘。无论何种减速器结构,欢迎发送图纸,我们会在报价前通过加工可行性(DFM)评估确认工艺。
加工能力
来自实际订单记录
以下汇总了我们近期订单与报价中的减速机类零件,客户名称、零件号与图纸均严格保密。
铝壳体可做本色加工、喷砂、本色/黑色/彩色阳极氧化(II 型)与硬质阳极氧化(III 型);钢制行星架与轴类可做发黑、镀锌或涂防锈油。
查看表面处理图库阳极氧化膜有一部分向外生长,未遮蔽的孔会变小:3–5 µm 的 II 型膜约使孔径减小 2–3.5 µm,III 型硬质氧化约 8–25 µm。我们在氧化前遮蔽轴承孔、螺纹与密封面;图纸要求裸金属的部位,可在氧化后再精加工。
机器人零件的喷砂与阳极氧化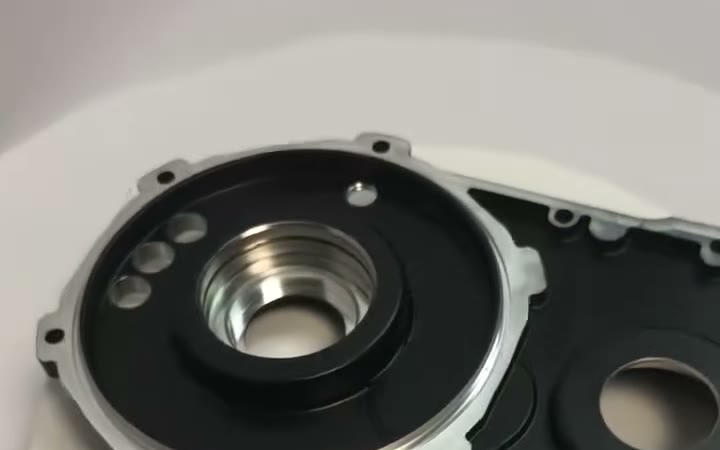
为何选择丰凡
ISO 9001:2015、IATF 16949:2016 与 AS9100D 认证,材料全程可追溯,每单均做首件检验。
加工、表面处理统筹、检验与发运在厂内一体完成,从报价到交付由专属对接人全程负责。
我们严格按图制造,对加工质量负责到底。
常见问题
行星减速机与多级齿轮箱壳体、内外侧壳体组件、齿轮箱体、电机与执行器壳体、端盖、行星架与轴承座,主要用于机器人与自动化传动。我们也报价过谐波减速器机壳与摆线盘。欢迎发送图纸,我们通过 DFM 评估确认工艺。
轴承座与齿轮座可按 ISO 286 的 H7、N7、J7、P6 等配合加工,大孔可做 U6 等过盈配合。功能需要时铣削特征可控制在 ±0.005 mm;图纸未注公差按 ISO 2768-m。
共轴孔位在结构允许时一次装夹完成,常用五轴设备加工,孔与孔的关系不受重复装夹影响;随后以三坐标按图纸基准检测同轴度。
会。氧化膜有一部分向外生长,未遮蔽的孔会变小:3–5 µm 的 II 型膜约使孔径减小 2–3.5 µm,III 型硬质氧化约 8–25 µm。我们在氧化前遮蔽轴承孔、螺纹与密封面;图纸要求裸金属的部位,可在氧化后再精加工。
壳体以 6061-T6 铝合金为主;需要更高强度时用 7075,图纸指定时也可用 EN AW-6060 或 6082。行星架与轴类也可采用 S235、4140、17-4PH 等结构钢、合金钢与不锈钢。
无起订量;每笔订单最低金额 1,000 美元,样件不受此限。加工周期通常为样件 10–15 个工作日、量产 15–30 个工作日,以报价确认为准。48 小时内报价。
可以。可应要求提供保密协议,并可由我们先行签署,使用您的模板或我们的模板均可。您的图纸与模型仅用于加工您的零件,未经许可绝不外传。
每单均做首件、过程与终检,在恒温实验室使用三坐标与影像仪测量。可按需提供尺寸、三坐标与首件(FAI)报告及 EN 10204 3.1 材质证明,检验报告随货提供。